การอบชุบเหล็กให้แข็งด้วยความร้อน (HEAT TREATMENT)
โพสต์เมื่อ : 13 พ.ย 2566 เวลา 5:17 น.
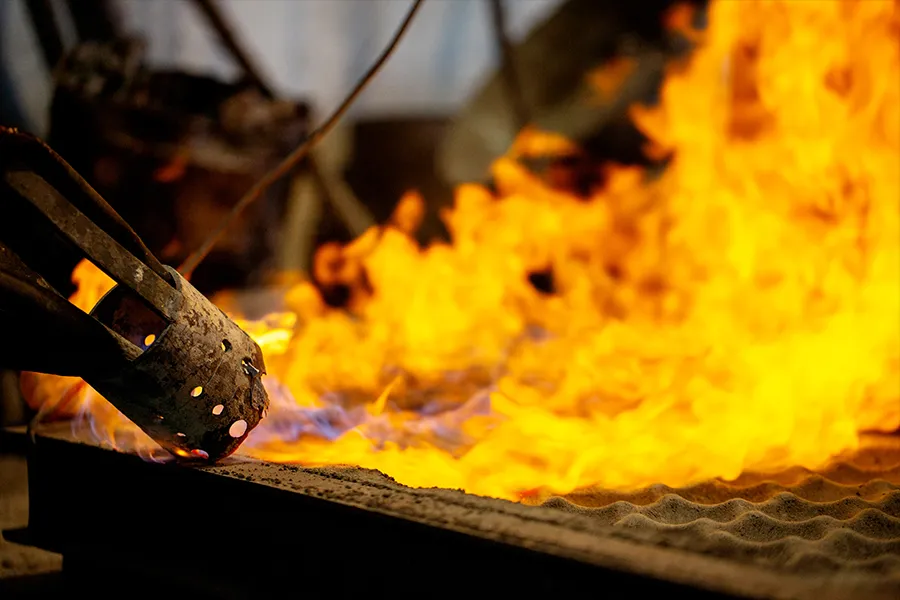
การอบชุบเหล็กให้แข็งด้วยความร้อน คือการให้ความร้อนแก่โลหะที่ต้องการให้แข็งไปถึงจุดๆ หนึ่ง ที่โครงสร้างภายในเนื้อโลหะนั้นเปลี่ยนแปลงจากแบบหนึ่งไปเป็นอีกแบบหนึ่ง แล้วทำให้โลหะนั้นเย็นลง อาจโดยการจุ่มน้ำ หรือน้ำมัน โลหะนั้นจะมีคุณสมบัติแข็งขึ้นกว่าเดิม
การอบชุบเหล็กมีวัตถุประสงค์เพื่อที่จะเปลี่ยนแปลงให้คุณสมบัติของโลหะนั้นดีขึ้น เหมาะสมกับสภาพการใช้งาน เช่น ต้องการให้แข็ง ต้องการให้เหนียว หรือทนเสียดสีที่ผิวนอกและเหนียว
การอบชุบเหล็กมีวัตถุประสงค์เพื่อที่จะเปลี่ยนแปลงให้คุณสมบัติของโลหะนั้นดีขึ้น เหมาะสมกับสภาพการใช้งาน เช่น ต้องการให้แข็ง ต้องการให้เหนียว หรือทนเสียดสีที่ผิวนอกและเหนียว
ขั้นตอนการดำเนินการอบชุบโดยสังเขป คือ
- การให้ความร้อน ความร้อนจะทำให้โครงสร้างของเหล็กเปลี่ยนไป และต้องมีการเผาแช่ เนื่องจากความหนาของชิ้นงาน เพื่อให้ความร้อนกระจายตัวไปถึงภายในชิ้นงานแล้วจึงนำไปจุ่มชุบในน้ำ หรือ น้ำมัน หรือสารชุบ
- เวลาในการเผาแช่ (SOAKING TIME)โดยเมื่อเราเผาชิ้นงานถึงอุณหภูมิชุบแข็ง เราต้องเผาชิ้นงานที่อุณหภูมินี้เป็นระยะเวลาหนึ่ง เพื่อเปลี่ยนโครงสร้างภายในแกนกลางของชิ้นงาน เราเรียกเวลาช่วงนี้ว่า เวลาการเผาแช่ ชิ้นงานที่มีความหนามากยิ่งต้องการเวลาในการเผาแช่มากยิ่งขึ้น
- สารชุบ (QUENCHING MEDIA)หมายถึงตัวที่ทำให้เหล็กเย็นลงหลังจากการเผา อาจเป็นสาร หรือน้ำมัน หรือน้ำเป็นต้น โดยนำโลหะไปจุ่มชุบ (QUENCHING)ลงในสาร หรือน้ำมัน หรือน้ำ ให้เหล็กเย็นตัวลง เพื่อให้โครงสร้างเหล็กเหมาะสมกับการใช้งาน
- การอบคืน (TEMPERING) ภายหลังจากการจุ่มชุบแล้ว เราต้องนำชิ้นงานไปอบคืน เพื่อลดแรงเครียด และความเปราะในชิ้นงาน ความแข็งจะลดลงบ้าง พร้อมทั้งเพิ่มความเหนียวในชิ้นงาน การอบคืนสำหรับเหล็กกล้าโดยทั่วไปมีอุณหภูมิระหว่าง 150 ºC – 300 ºC ถ้าเราปฏิบัติได้ถูกต้องในกรรมวิธีตามขั้นตอนแล้ว การอบคืนตัวก็เป็นกรรมวิธีสุดท้ายของการชุบแข็ง ซึ่งชิ้นงานก็พร้อมที่จะนำไปเจียระไนหากจำเป็น หรือใช้งานต่อไป
การอบชุบทั้งชิ้นงาน มีวัตถุประสงค์หลายอย่างด้วยกันคือ
- การอบเพื่อลดแรงเครียดในชิ้นงาน (STRESS RELIEVING) ทำเพื่อที่จะลดแรงเครียดในชิ้นงานที่เกิดขึ้นภายหลังการรีด การเผาตีเหล็ก การเชื่อม เป็นต้น สำหรับเหล็กกล้าคาร์บอนเราต้องนำชิ้นงานนี้ไปเผาที่อุณหภูมิ 550 – 600 ºC และทิ้งให้อยู่ในอุณหภูมินี้ 1 – 2 ชั่วโมง แล้วค่อยๆ ปล่อยให้เย็นตัวช้าๆ ในเตา ก็จะได้ชิ้นงานที่นำไปใช้แล้วจะไม่เกิดการบิดงอภายหลัง
- การอบเพื่อให้อ่อน (ANNEALING OR SOFT ANNEALING)เป็นกรรมวิธีที่ใช้ทำกับเหล็กชิ้นส่วนเครื่องจักร เครื่องมือ จากโครงสร้างแข็งให้เหนียวเพิ่มมากขึ้นทนต่อการรับแรงกระแทก ไม่แตกหักง่าย โดยการให้ความร้อนแก่เหล็ก อุณหภูมิที่ถูกต้องแน่นอน จำเป็นต้องศึกษาจากแผนภูมิของเหล็กแต่ละชนิดไป การอบจะต้องอบให้ร้อนจนทั่วทั้งชิ้นงาน และปล่อยให้เย็นตัวช้าๆ ภายในเตาแล้วจึงนำออกมา วัตถุประสงค์ของการอบให้อ่อนนี้เพื่อทำให้ชิ้นส่วนต่างๆ ที่ผลิต เกิดความเหนียวมากขึ้น เพื่อนำไปกลึง เจาะ หรือแต่งขนาดได้ง่ายขึ้น เช่น ชิ้นส่วนที่ผ่านการทุบขึ้นรูป เช่นเพลาข้อเหวี่ยง
- วิธีการเผาและปล่อยให้เย็นในอากาศ (NORMALIZING)วิธีการนี้เป็นวิธีการอบเผาเหล็กให้ร้อนขึ้นอย่างช้าๆ จนถึงอุณหภูมิตามที่ต้องการแล้วปล่อยให้เย็นตัวในอากาศ โดยนำชิ้นส่วนเหล่านั้นออกจากเตา ปล่อยให้เย็นตัว
- การอบชุบแข็งทั้งชิ้นงาน (OVERALL HARDENING) ใช้สำหรับการอบชุบเหล็กให้แข็งทั้งชิ้นงาน เพื่อวัตถุประสงค์ของการใช้งาน เช่น ดอกสว่าน ตะไบ เป็นต้น
กรรมวิธีการอบชุบแข็งที่ผิวทำได้โดย
- การเติมคาร์บอนที่ผิวเหล็ก (CARBURIZING PROCESS)ใช้กับเหล็กเหนียวธรรมดา มีคาร์บอนไม่เกิน 0.30% ชุบไม่แข็งเพราะไม่มีคาร์บอนพอในการเปลี่ยนแปลงโครงสร้าง จึงต้องนำเหล็กพวกนี้มาทำให้มีคาร์บอนมากขึ้นตามกรรมวิธี CARBURIZING เสียก่อน โดยทำได้คือ
- โดยกรรมวิธี PACK CARBURIZING กรรมวิธีนี้เป็นวิธีเก่าแก่ทำกันมานาน เพราะเป็นวิธีที่ลงทุนน้อย ได้ความลึกในการชุบแข็งมาก เหล็กซึ่งเหมาะกับงานชนิดนี้ ได้แก่ เหล็กคาร์บอนต่ำ คือมีเปอร์เซ็นต์คาร์บอนไม่เกิน 0.3% และเหล็กผสมเปอร์เซ็นต์ต่ำ (LOW ALLOY STEEL)
สารที่ใช้เผาเป็นส่วนผสมของถ่านไม้ ถ่านหิน ซึ่งมีคาร์บอนมาก และสารที่เป็นตัวในการเกิดปฏิกิริยาได้แก่ แบเรียมคาร์บอเนต หรือโซเดียมคาร์บอเนต ตามส่วนประกอบที่พอเหมาะ ซึ่งสารเหล่านี้เมื่อได้รับความร้อนถึงประมาณ 900 ºC จะกลายเป็นคาร์บอนไดออกไซด์ และคาร์บอนมอนนอกไซด์ แก๊สที่เกิดขึ้นนี้จะทำปฏิกิริยากับผิวเหล็ก ทำให้เหล็กถูกคาร์บอนในแก๊สรับเข้าไปที่ผิวและซึมลึกลงไปในเนื้อเหล็กได้ประมาณ 1 – 3 มม. ในเวลา 3 – 4 ชม. โดยสามารถเติมคาร์บอนที่ผิวได้ในเปอร์เซ็นต์ที่สูง 0.8 – 1.1 เปอร์เซ็นต์
เหล็กเหล่านี้หลังจากเติมคาร์บอนที่ผิวแล้ว นำมาชุบแข็งด้วยน้ำหรือน้ำมันเหมือนกับเหล็กที่มีคาร์บอนสูง จะทำให้บริเวณผิวที่มีคาร์บอนผสมอยู่แข็งมากเหมือนชุบเหล็กคาร์บอนสูง ส่วนภายในเนื้อเหล็กที่คาร์บอนเข้าไม่ถึง จะยังคงเป็นเหล็กธรรมดามีความเหนียว - วิธีการเติมคาร์บอนโดยจุ่มในสารหลอมไซยาไนด์ (CYANIDING SALT BATH)ในกรณีนี้ปฏิกิริยาในการเกิดแก๊สคล้ายกันกับข้อ 1.1 ต่างกันแต่ว่าสารที่ให้คาร์บอนเป็นของเหลือ เช่น โซเดียมไซยาไนด์ หรือโปแตสเซียมไซยาไนด์ ประมาณ 28 – 30 % ในงานผิวแข็งลึกปานกลาง และ 30 – 40% ในงานผิวแข็งลึกมาก อุณหภูมิในการให้ความร้อนเผาไซยาไนด์ประมาณ 850 – 950 ºC
วิธีทำคือ หลอมละลายสารโซเดียมไซยาไนด์ หรือโปแตสเซียมไซยาไนด์ ด้วยหม้อเหล็กโดยเตาน้ำมัน หรือเตาไฟฟ้า หรืออื่นๆ โดยแช่เหล็กที่เป็นชิ้นส่วนงานลงในไซยาไนด์หลอมละลายและให้ความร้อนจนถึงประมาณ 900ºC แล้วแช่ไว้ที่อุณหภูมินี้ประมาณ 2 – 3 ชั่วโมง แล้วแต่ความลึกของความแข็งที่ต้องการ หลังจากนั้นจึงนำชิ้นส่วนเหล่านั้นไปชุบน้ำหรือน้ำมัน หลังจากนั้นจึงนำมาอบคืนไฟเพื่อลดแรงเครียดต่อไป
- โดยกรรมวิธี PACK CARBURIZING กรรมวิธีนี้เป็นวิธีเก่าแก่ทำกันมานาน เพราะเป็นวิธีที่ลงทุนน้อย ได้ความลึกในการชุบแข็งมาก เหล็กซึ่งเหมาะกับงานชนิดนี้ ได้แก่ เหล็กคาร์บอนต่ำ คือมีเปอร์เซ็นต์คาร์บอนไม่เกิน 0.3% และเหล็กผสมเปอร์เซ็นต์ต่ำ (LOW ALLOY STEEL)
- การใช้แก๊สไนโตรเจนอบชุบผิวให้แข็ง (กรรมวิธี NITRIDING)
เป็นวิธีการชุบผิวแข็งโดยใช้แก๊สไนโตรเจนเป็นตัวทำให้แข็งแทนคาร์บอนในเนื้อเหล็กและใช้กันมากในปัจจุบัน ใช้สำหรับงานที่ต้องการผิวแข็งมาก ความแข็งที่ได้รับจากการอบชุบด้วยวิธีนี้จะแข็งเฉพาะผิวบางๆ และไม่อ่อนตัวเมื่อถูกความร้อน ไม่เป็นสนิม ไม่ผุกร่อนง่าย ใช้กันมากในการอบชุบชิ้นส่วนของเครื่องบิน วิธีทำคือ อบเผาชิ้นงานในเตาซึ่งปิดมิดชิดอุณหภูมิประมาณ 450 – 540 ºC แล้วอัดแก๊สแอมโมเนียเข้าไปทำปฏิกริยากับเหล็ก แก๊สแอมโมเนียเมื่อถูกความร้อนจะแตกตัวเป็นแก๊สไนโตรเจนและไฮโดรเจน ทำปฏิกิริยากับธาตุที่ผสมอยู่ในเหล็ก คือ โครเมียม อลูมิเนียม โมลิบดินั่ม และแวนาเดียม และเกิดเป็นสารผสมชนิดใหม่เกาะอยู่รอบๆ บริเวณผิวเหล็ก โดยเกิดปฏิกิริยาขึ้นอย่างช้าๆ ได้ความลึกผิวแข็ง บางมาก และใช้เวลานาน โดยความลึกผิวแข็งที่ได้ส่วนใหญ่จะได้ไม่มากเกิน 0.3 มม. ถ้าต้องการผิวลึกกว่านี้อาจจะต้องใช้เวลานานมาก
เหล็กที่จะชุบด้วยวิธีนี้ต้องใช้เหล็กที่มีธาตุโครเมียม อลูมิเนียม โมลิบดินั่ม และแวนาเดียม เหล็กคาร์บอนธรรมดาชุบด้วยวิธีนี้ไม่ได้ การอบชุบด้วยวิธีนี้จึงมีราคาแพงมาก - การชุบผิวแข็งด้วยเปลวไฟ (FLAME – HARDENING) มีงานหลายชนิดที่ต้องการผิวแข็งเพียงส่วนใดส่วนหนึ่ง งานประเภทนี้โดยมากเป็นงานชิ้นใหญ่ๆ ไม่สามารถนำเข้าเตาหรืออบชุบด้วยวิธีอื่นได้ เช่น เฟืองใหญ่ๆ ที่ต้องการชุบแข็งที่ขอบของเฟืองเท่านั้น
งานเหล่านี้จะต้องชุบแข็งแต่ละส่วนด้วยการเผาด้วยเปลวไฟจากแก๊สอะแซทีลีนและออกซิเจน เช่นเดียวกับการเชื่อมเหล็ก โดยออกแบบหัวเผาให้เหมาะสมกับรูปร่างของงานและมีน้ำฉีดออกมาตามรอยเผาในเวลาไล่เลี่ยกัน คือ หลังจากเผาจนร้อนแดงแล้ว หัวเผาควรออกแบบให้เดินได้โดยอัตโนมัติ วิธีนี้ต้องอาศัยความชำนาญในการปรับแก๊สเปลวไฟและปรับความเร็วเดินเครื่อง - การชุบแข็งด้วยเครื่องไฟฟ้าเหนี่ยวนำความถี่สูง (INDUCTION HARDENING) การชุบวิธีนี้คล้ายกับการชุบด้วยเปลวไฟ ต่างกันอยู่ที่ตัวให้ความร้อนใช้ไฟฟ้า โดยใช้ขดท่อทองแดงซึ่งเป็นขดท่อเหนี่ยวนำโดยมีกระแสไฟฟ้าเหนี่ยวนำความถี่สูง ขดท่อทองแดงจะต้องออกแบบให้เหมาะสมกับผิวหน้าของรูปร่างกับงานที่ต้องการชุบแข็ง โดยขดท่อทองแดงให้ขนานไปกับผิวหน้าของชิ้นงาน ให้มีระยะห่างเล็กน้อย แต่ไม่ติดกับเหล็กและมีท่อน้ำมีแรงดันฉีดพ่นออกมาขนานไปกับขดท่อเหนี่ยวนำ
ความร้อนที่เกิดขึ้นจากการเหนี่ยวนำจะร้อนรวดเร็วมากเหมือนกับการเผาและชุบในเวลาเพียง 20 – 60 นาทีเท่านั้น